


Mensen gebruiken al duizenden jaren leidingen. Misschien was het eerste gebruik door oude landbouwkundigen die water van stromen en rivieren in hun gebieden omleidden. Archeologisch bewijs suggereert dat de Chinezen rietpijp gebruikt voor het vervoer van water naar de gewenste locaties al in 2000Bc.Klei buizen die werden gebruikt door andere oude beschavingen zijn ontdekt. Tijdens de eerste eeuwA.d.werden de eerste loden buizen in Europa aangelegd. In tropische landen werden bamboebuizen gebruikt om water te vervoeren. Koloniale Amerikanen gebruikten hout voor een soortgelijk doel. In 1652 werd de eerste waterfabriek gemaakt in Boston met behulp van holle logs.
De ontwikkeling van de moderne gelaste stalen pijp is terug te voeren tot het begin van de jaren 1800. In 1815 vond William Murdock een kolenbrandend lampsysteem uit. Om de hele stad Londen met deze lichten te passen, voegde Murdock zich bij de vaten van afgedankte musketten. Hij gebruikte deze continue pijpleiding om het kolengas te transporteren. Toen zijn verlichtingssysteem succesvol bleek, ontstond er een grotere vraag naar lange metalen buizen. Om genoeg buizen te produceren om aan deze vraag te voldoen, gingen verschillende uitvinders aan de slag met het ontwikkelen van nieuwe pijpprocessen.
Een vroege opmerkelijke methode voor het produceren van metalen buizen snel en goedkoop werd gepatenteerd door James Russell in 1824. In zijn methode, buizen werden gemaakt door het samenvoegen van tegengestelde randen van een platte ijzeren strip. Het metaal werd eerst verwarmd tot het kneedbaar was. Met behulp van een druppelhamer, de randen samen gevouwen en gelast. De pijp werd afgewerkt door het passeren van het door een groef en walsmolen.
Russell's methode werd niet lang gebruikt, want in het volgende jaar, Comelius Whitehouse ontwikkelde een betere methode voor het maken van metalen buizen. Dit proces, genaamd de butt-lasproces is de basis voor onze huidige pijp-making procedures. In zijn methode, dunne vellen ijzer werden verwarmd en getrokken door een kegelvormige opening. Als het metaal ging door de opening, de randen opgerold en creëerde een pijp vorm. De twee uiteinden werden aan elkaar gelast om de pijp af te maken. De eerste fabriek die
dit proces in de Verenigde Staten werd geopend in 1832 in Philadelphia.
Geleidelijk aan werden verbeteringen aangebracht in de Whitehouse-methode. Een van de belangrijkste innovaties werd geïntroduceerd door John Moon in 1911. Hij stelde de continue procesmethode voor waarbij een fabriek pijp kon produceren in een oneindige stroom. Hij bouwde machines voor dit specifieke doel en vele pijp productiefaciliteiten aangenomen.
Terwijl de gelaste buisprocessen werden ontwikkeld, wekt een behoefte aan naadloze metalen buizen. Naadloze buizen zijn buizen die geen gelaste naad hebben. Ze werden voor het eerst gemaakt door het boren van een gat door het midden van een solide cilinder. Deze methode werd ontwikkeld tijdens de late jaren 1800. Deze soorten pijpen waren perfect voor fietsframes omdat ze dunne muren hebben, licht van gewicht zijn, maar sterk zijn. In 1895 werd de eerste fabriek gebouwd die naadloze buizen produceerde. Aangezien de fietsproductie aan autoproductie plaatsmaakte, waren de naadloze buizen nog nodig voor benzine en olielijnen. Deze vraag werd nog groter gemaakt als grotere olieafzettingen werden gevonden.
Al in 1840 konden ijzerwerkers naadloze buizen produceren. In een methode, een gat werd geboord door middel van een massief metaal, ronde billet. De billet werd vervolgens verwarmd en getrokken door een reeks van matrijzen die langwerpig om een pijp te vormen. Deze methode was inefficiënt omdat het moeilijk was om het gat in het midden te boren. Dit resulteerde in een ongelijke pijp met de ene kant dikker dan de andere. In 1888 kreeg een verbeterde methode een patent. In dit proces werd de vaste gefactureerde werd gegoten rond een brandwerende baksteenkern. Toen het werd gekoeld, werd de baksteen verwijderd verlatend een gat in het midden. Sindsdien hebben nieuwe roltechnieken deze methoden vervangen.
Ontwerp
Er zijn twee soorten stalen pijp, een is naadloos en een andere heeft een enkele gelaste naad langs de lengte. Beide hebben verschillende toepassingen. Naadloze buizen zijn meestal meer licht van gewicht, en hebben dunnere muren. Ze worden gebruikt voor fietsen en het vervoer van vloeistoffen. Aangebraden buizen zijn zwaarder en stijver. De hebben een betere consistentie en zijn meestal rechter. Ze worden gebruikt voor dingen zoals gastransport, elektrische leiding en sanitair. Typisch, ze worden gebruikt in gevallen waarin de pijp niet wordt gebracht onder een hoge mate van stress.
Bepaalde pijpkenmerken kunnen tijdens de productie worden gecontroleerd. Bijvoorbeeld, de diameter van de pijp wordt vaak gewijzigd, afhankelijk van hoe het zal worden gebruikt. De diameter kan variëren van kleine buizen die worden gebruikt om injectienaalden te maken, tot grote buizen die worden gebruikt om gas door een stad te vervoeren. De wanddikte van de pijp kan ook worden gecontroleerd. Vaak zal het type staal ook een invloed hebben op de sterkte en flexibiliteit van de pijp. Andere controleerbare kenmerken zijn lengte, coating materiaal, en afwerking.
Grondstoffen
De primaire grondstof in de pijpproductie is staal. Staal bestaat voornamelijk uit ijzer. Andere metalen die aanwezig kunnen zijn in de legering zijn aluminium, mangaan, titanium, wolfraam, vanadium en zirkonium. Sommige afwerkingsmaterialen worden soms gebruikt tijdens de productie. Verf kan bijvoorbeeld
gebruikt als de pijp is gecoat. Typisch, een lichte hoeveelheid olie wordt toegepast op stalen buizen aan het einde van de productielijn. Dit helpt de pijp te beschermen. Hoewel het eigenlijk geen deel van het eindproduct is, wordt zwavelzuur gebruikt in één productiestap om de pijp schoon te maken.
De productie
Proces
Stalen buizen worden gemaakt door twee verschillende processen. De totale productiemethode voor beide processen omvat drie stappen. Ten eerste wordt ruw staal omgezet in een meer werkbare vorm. Vervolgens wordt de pijp gevormd op een continue of semicontinue productielijn. Ten slotte wordt de pijp doorgesneden en aangepast om aan de behoeften van de klant te voldoen.
Ingotproductie
1 Gesmolten staal wordt gemaakt door het smelten van ijzererts en cokes (een koolstofrijke stof die ontstaat wanneer steenkool wordt verwarmd in de afwezigheid van lucht) in een oven, dan het verwijderen van het grootste deel van de koolstof door het stralen van zuurstof in de vloeistof. Het gesmolten staal wordt vervolgens gegoten in grote, dikwandige ijzeren mallen, waar het afkoelt tot staven.
2 Om platte producten te vormen, zoals platen en platen, of lange producten zoals staven en staven, worden ingots gevormd tussen grote rollen onder enorme druk.
Het produceren van bloei en platen
3 Om een bloei te produceren, wordt de ingot door een paar gegroefde stalen rollen geleid die worden gestapeld. Dit soort rollen worden "twee-hoge molens" genoemd. In sommige gevallen worden drie rollen gebruikt. De rollen zijn zo gemonteerd dat hun groeven samenvallen, en ze bewegen in tegengestelde richting. Deze actie zorgt ervoor dat het staal wordt geperst en uitgerekt in dunnere, langere stukken. Wanneer de rollen worden omgekeerd door de menselijke operator, wordt het staal teruggetrokken door het dunner en langer te maken. Dit proces wordt herhaald totdat het staal de gewenste vorm bereikt. Tijdens dit proces, machines genaamd manipulators flip het staal, zodat elke kant gelijkmatig wordt verwerkt.
4 Ingots kunnen ook worden gerold in platen in een proces dat vergelijkbaar is met de bloei maken proces. Het staal wordt door een paar gestapelde rollen gegaan die het uitrekken. Er zijn echter ook rollen aan de zijkant gemonteerd om de breedte van de platen te regelen. Wanneer het staal de gewenste vorm krijgt, worden de ongelijke uiteinden afgesneden en worden de platen of bloemen in kortere stukken gesneden.
Verdere verwerking
5 De bloei wordt typisch verder verwerkt alvorens zij in pijpen worden gemaakt. Blooms worden omgezet in billets door ze door middel van meer rollende apparaten waardoor ze langer en smaller. De billets worden gesneden door apparaten die bekend staan als vliegende scharen. Dit zijn een paar gesynchroniseerde scharen die race samen met de bewegende billet en snijd het. Dit maakt efficiënte bezuinigingen mogelijk zonder het productieproces te stoppen. Deze billets worden gestapeld en zullen uiteindelijk naadloze pijp worden.
6 Platen worden ook herwerkt. Om ze kneedbaar te maken, worden ze eerst verwarmd tot 2.200° F (1,204° C). Hierdoor ontstaat er een oxidecoating op het oppervlak van de plaat. Deze coating wordt afgebroken met een weegschaalbreker en hogedrukwaterspray. De platen worden vervolgens verzonden door een reeks van rollen op een hete molen en gemaakt in dunne smalle stroken staal genaamd skelp. Deze molen kan zo lang zijn als een halve mijl. Als de platen door de rollen gaan, worden ze dunner en langer. In de loop van ongeveer drie minuten kan een enkele plaat worden omgezet van een 6 in (15,2 cm) dik stuk staal naar een dun stalen lint dat een kwart mijl lang kan zijn.
7 Na het uitrekken wordt het staal ingelegd. Dit proces omvat het uitvoeren van het door een reeks van tanks die zwavelzuur bevatten om het metaal schoon te maken. Om te voltooien, wordt het gespoeld met koud en warm water, gedroogd en vervolgens opgerold op grote spoelen en verpakt voor transport naar een pijp maken faciliteit.
Het maken van pijpen
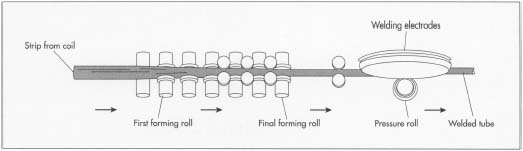
8 Zowel skelp als billets worden gebruikt om leidingen te maken. Skelp wordt gemaakt in gelaste pijp. Het wordt eerst op een afwikkelmachine geplaatst. Als de spoel van staal wordt afgewikkeld, wordt het verwarmd. Het staal wordt vervolgens door een reeks gegroefde rollen geleid. Als het passeert, de rollen veroorzaken de randen van de skelp aan elkaar krullen. Dit vormt een ongelaste pijp.
9 Het staal gaat vervolgens langs laselektroden. Deze apparaten verzegelen de twee uiteinden van de pijp samen. De gelaste naad wordt vervolgens door een hogedrukrol gegaan die helpt bij het maken van een strakke las. De pijp wordt vervolgens tot een gewenste lengte gesneden en gestapeld voor verdere verwerking. Gelaste stalen pijp is een continu proces en afhankelijk van de grootte van de pijp, kan het zo snel worden gemaakt als 1.100 ft (335,3 m) per minuut.
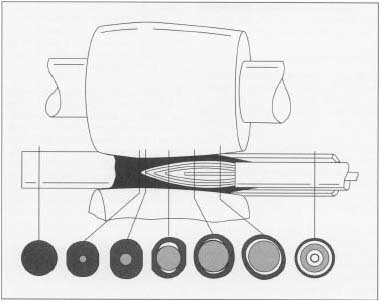
10 Wanneer naadloze pijp nodig is, worden vierkante billets gebruikt voor de productie. Ze worden verwarmd en gegoten om een cilindervorm te vormen, ook wel een ronde genoemd. De ronde wordt vervolgens in een oven geplaatst waar het witheet wordt verwarmd. De verwarmde ronde wordt vervolgens met grote druk gerold. Deze hoge druk rollen zorgt ervoor dat de billet uit te rekken en een gat te vormen in het midden. Aangezien dit gat onregelmatig is gevormd, wordt een kogelvormig piercerpunt door het midden van de billet geduwd terwijl het wordt gerold. Na de piercing fase, kan de pijp nog steeds van onregelmatige dikte en vorm. Om dit te corrigeren wordt het door een andere reeks walserijen doorgegeven.
Eindverwerking
11 Nadat een van beide soorten buizen is gemaakt, kunnen ze door een rechttrekkende machine worden gebracht. Ze kunnen ook worden uitgerust met gewrichten, zodat twee of meer stukken pijp kunnen worden aangesloten. Het meest voorkomende type voeg voor leidingen met kleinere diameters is schroefdraad - strakke groeven die in het einde van de pijp worden gesneden. De leidingen worden ook door een meetmachine gestuurd. Deze informatie samen met andere gegevens over kwaliteitscontrole wordt automatisch gestencild op de pijp. De pijp wordt vervolgens besproeid met een lichte coating van beschermende olie. De meeste pijp wordt meestal behandeld om te voorkomen dat het roesten. Dit wordt gedaan door het te galvaniseren of het een coating van zink te geven. Afhankelijk van het gebruik van de pijp kunnen andere verven of coatings worden gebruikt.


